

Cerrar
Elija su sitio web
Global
Medios Sociales
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-04 Origen:Sitio


La formulación de compuestos de madera y plástico (WPC) para puertas interiores requiere una sinergia precisa de materiales. Las materias primas que elija hacen más que dictar la calidad del producto final. Determinan directamente las especificaciones mecánicas requeridas para su equipo de extrusión. Los operadores a menudo enfrentan desafíos importantes al lanzar una nueva línea de producción. Invertir en una extrusora de plásticos estándar para compuestos de madera de alta densidad suele provocar un desgaste prematuro del tornillo. También es posible que experimente poca formación de espuma y altas tasas de desechos. Evaluar una máquina requiere alinear sus capacidades técnicas con la formulación de su material específico. Si no coinciden, todo el proceso de producción se vuelve inestable.
Este artículo detalla la composición exacta del material necesaria para la producción de puertas de WPC. Destacamos los riesgos de implementación de una mala selección de materiales. También descubrirá un marco claro para hacer coincidir las especificaciones de materiales con la maquinaria adecuada. Al comprender estas variables, puede optimizar la planta de su fábrica y garantizar una producción constante.
Las puertas de WPC se basan predominantemente en una base de PVC (cloruro de polivinilo) en lugar de PE o PP, debido a su superior capacidad de formación de espuma, rigidez y capacidad de pintura.
La fibra de madera (o harina de madera) se debe moler hasta un tamaño de malla específico (normalmente 80-120) y secar hasta un contenido de humedad inferior al 2% antes de ingresar a la extrusora.
Los aditivos químicos, particularmente agentes espumantes y estabilizadores, constituyen un porcentaje menor de la mezcla pero dictan hasta el 80% de la estabilidad del procesamiento.
La proporción de material elegida exige configuraciones de máquina específicas, que requieren específicamente extrusoras cónicas de doble tornillo diseñadas para procesamiento de alto torque y bajo cizallamiento.
Si bien las terrazas de WPC suelen utilizar polietileno (PE) o polipropileno (PP), las puertas interiores exigen un enfoque diferente. Las terrazas exteriores priorizan la resistencia a la intemperie y al impacto. Las puertas interiores requieren estrictas características estructurales y estéticas. No se pueden intercambiar estos polímeros sin comprometer el producto final.
El cloruro de polivinilo (PVC) es el campeón indiscutible de las puertas interiores compuestas. Ofrece dos ventajas fundamentales sobre sus homólogos de PE y PP: capacidad superior de formación de espuma y mayor resistencia al fuego.
Una máquina confiable para fabricar tableros de espuma de wpc depende en gran medida del PVC. El polímero atrapa el gas de manera eficiente durante el proceso de extrusión. Esto crea un núcleo de espuma microcelular denso. Reduce efectivamente el peso del producto y reduce los costos de material. Lo mejor de todo es que lo logra sin sacrificar la estabilidad dimensional.
Además, el PVC ofrece naturalmente una mayor rigidez. Contiene cloro, que le confiere excelentes propiedades retardantes de llama. Los códigos de construcción para puertas interiores exigen un estricto cumplimiento contra incendios. El PVC cumple fácilmente con estos estándares, lo que lo convierte en la opción más segura para interiores residenciales y comerciales.
Los operadores debaten con frecuencia entre resinas de PVC vírgenes y recicladas. Su elección influye directamente en la estabilidad del procesamiento y el desgaste del equipo.
El PVC virgen ofrece la máxima estabilidad. Ofrece un comportamiento de formación de espuma predecible y una viscosidad de fusión constante. Cuando utiliza resina virgen, encuentra menos variaciones inesperadas en el proceso.
El PVC reciclado de alta calidad (postindustrial) ofrece otro camino. Puede reducir los gastos de capital iniciales para materiales. Sin embargo, la incorporación de resina reciclada presenta desafíos de fabricación específicos. Debe implementar sistemas avanzados de filtración de material fundido. Los materiales reciclados suelen contener contaminantes ocultos. La clasificación altamente consistente se vuelve obligatoria. Sin estas precauciones, corre el riesgo de que se produzcan atascos frecuentes en el extrusor y que los perfiles de las puertas se vean comprometidos.
Tipo de polímero | Aplicación primaria | Capacidad de formación de espuma | Resistencia al fuego | Rigidez |
|---|---|---|---|---|
PVC (Cloruro de polivinilo) | Puertas Interiores, Marcos | Excelente | Alto (Autoextinguible) | muy alto |
PE (Polietileno) | Terrazas al aire libre | Pobre | Bajo | Moderado |
PP (Polipropileno) | Automotriz, Esgrima | Moderado | Bajo | Alto |
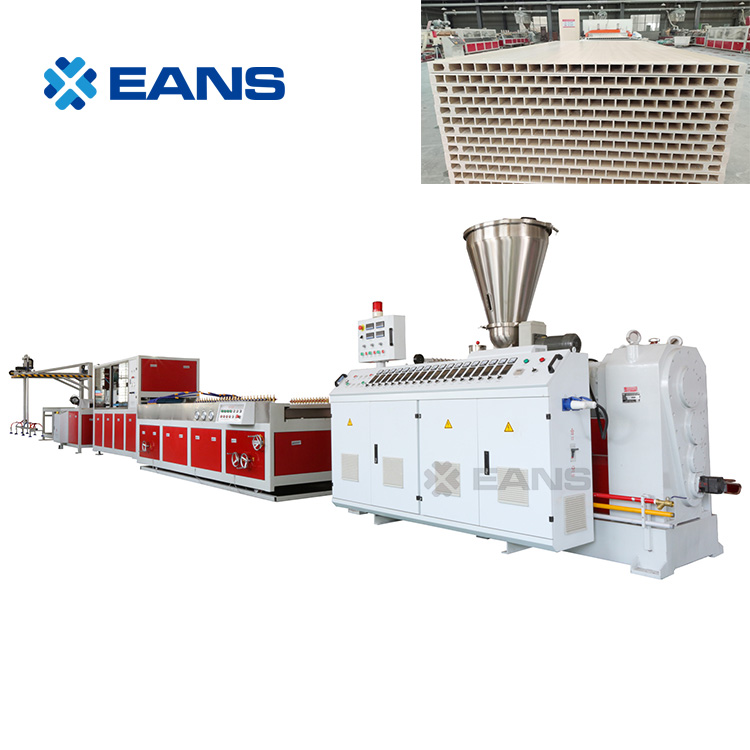
El componente "madera" del WPC introduce variables biológicas en un proceso químico que de otro modo sería predecible. Gestionar estas variables naturales es el mayor obstáculo en las operaciones de las instalaciones. La madera se comporta de manera inconsistente. Debes controlar su estado físico antes de que toque el extrusor.
Los productores suelen utilizar harina de madera o fibras finas de madera. El tamaño de las partículas y los niveles de humedad actúan como los puntos de control más críticos.
El tamaño óptimo de la fibra oscila estrictamente entre 80 y 120 mallas. Si utiliza fibras más gruesas, provocan defectos en la superficie. Las partículas grandes atraviesan la matriz polimérica. Esto crea texturas rugosas y complica el proceso de pintura. Por el contrario, las fibras más finas causan diferentes problemas. Aumentan la densidad aparente y absorben demasiada resina. Esto aumenta significativamente los costos de material y al mismo tiempo reduce la velocidad de producción.
El contenido de humedad requiere una gestión aún más estricta. La harina de madera se debe secar hasta que tenga una humedad inferior al 2% antes de componerla. El exceso de humedad provoca bolsas de vapor durante la extrusión a alta temperatura. Estas bolsas provocan burbujas en la superficie y huecos estructurales dentro de la puerta. Se enfrentará a tasas de desechos inaceptables si ignora el control de la humedad.
Los operadores rara vez utilizan solo madera y plástico. El carbonato de calcio (CaCO3) desempeña un papel de apoyo vital en la formulación.
Utilizado junto con harina de madera, CaCO3 aumenta la estabilidad dimensional de la puerta final. Previene la deformación ante cambios de temperatura. También reduce los costes generales de materia prima, ya que es significativamente más barato que el PVC y la harina de madera preparada.
Sin embargo, corre graves riesgos si lo utiliza incorrectamente. La sobrecarga de la mezcla con CaCO3 supera las proporciones de formulación recomendadas. El carbonato de calcio es básicamente piedra triturada. Cantidades excesivas causan un desgaste abrasivo severo en los tornillos y cilindros del extrusor. Acortará gravemente la vida útil de su máquina. Reemplazar tornillos bimetálicos es un gasto que desea retrasar el mayor tiempo posible.
Una máquina estándar para fabricar puertas de WPC no puede procesar madera y plástico en bruto por sí sola. La mezcla requiere un cóctel preciso de aditivos. Estos productos químicos controlan el calor y la fricción extremos. Si bien representan un pequeño porcentaje del peso total, dictan la estabilidad del proceso.
Debe equilibrar cuidadosamente cuatro categorías principales de aditivos. Faltar incluso uno provocará fallas catastróficas en la extrusión.
Agentes espumantes (NC/AC): Son esenciales para la reducción de la densidad. Crean la estructura celular dentro del perfil de la puerta. Su uso requiere un control preciso de la temperatura en las zonas del cañón. El objetivo es desencadenar la expansión química exactamente cuando la masa fundida sale del molde. Si se activan demasiado pronto, el gas se escapa a través del respiradero de vacío.
Estabilizadores de calor: el PVC se degrada rápidamente con el calor. Libera ácido clorhídrico cuando se quema. Los estabilizadores térmicos evitan que el compuesto se queme durante el proceso de extrusión de alta fricción. Las opciones comunes incluyen fórmulas a base de calcio y zinc o plomo.
Lubricantes (internos y externos): los compuestos de madera actúan como una pasta espesa. Los lubricantes internos reducen la fricción entre las cadenas de polímeros. Mejoran el flujo general de fusión. Los lubricantes externos evitan que el pegajoso compuesto de WPC se adhiera a las superficies metálicas. Mantienen el material moviéndose suavemente a través de la extrusora y los moldes de calibración.
Agentes de acoplamiento (silano/anhídrido maleico): Las fibras de madera son hidrófilas (absorben agua). Las moléculas de plástico son hidrofóbicas (repelen el agua). Los agentes acoplantes cierran esta brecha química. Unen la madera al plástico, asegurando una integridad estructural a largo plazo.
No puede finalizar la compra de su equipo sin fijar su estrategia de materiales. La formulación exacta dicta la arquitectura de la línea de extrusión de tableros para puertas de WPC . Comprar una máquina lista para usar sin verificar la compatibilidad del material garantiza el fracaso.
Las altas proporciones de madera y fibra exigen un enfoque mecánico específico. Requieren alta presión y bajo cizallamiento. Para esta aplicación son absolutamente obligatorias las extrusoras cónicas de doble husillo.
Las extrusoras de un solo tornillo generan demasiado calor por fricción. Quemarán la harina de madera al instante. Los tornillos gemelos paralelos carecen de la compresión necesaria para el WPC denso. Las extrusoras cónicas de doble husillo proporcionan la compactación necesaria. Empujan el material hacia adelante de manera eficiente sin generar calor de corte excesivo. Esto preserva las delicadas fibras de la madera y los sensibles agentes espumantes.
La madera retiene humedad residual, incluso después de un secado completo. También contiene compuestos orgánicos volátiles (COV) de origen natural. A medida que la mezcla se calienta dentro del barril, estos gases se expanden.
Su máquina debe disponer de una zona de desgasificación al vacío de alta eficiencia en el cañón. Este sistema de vacío extrae gases nocivos antes de que el material llegue al troquel. Si el sistema de desgasificación falla, los gases atrapados crean grandes orificios en la puerta final. Debe asegurarse de que la bomba de vacío tenga el tamaño adecuado para su porcentaje de madera específico.
La espuma de WPC se expande inmediatamente al salir del molde. Debes controlar perfectamente esta expansión para conseguir las dimensiones correctas de la puerta.
La tasa de expansión específica de la formulación determina sus necesidades de enfriamiento. Determina la longitud y la capacidad de enfriamiento de la mesa de calibración de vacío. La mesa utiliza agua y presión de vacío para congelar el tablero de la puerta y darle su forma final. Las formulaciones con altos índices de formación de espuma requieren tanques de enfriamiento significativamente más largos. Si su tanque de enfriamiento es demasiado corto, el núcleo permanece caliente. La puerta se deformará y deformará al descansar sobre el piso de la fábrica.
Las formulaciones parecen notablemente simples sobre el papel. Sin embargo, presentan enormes riesgos operativos en la fábrica. Debe verificar cada afirmación material mediante rigurosas pruebas físicas.
Los equipos de adquisiciones suelen buscar los aditivos más baratos disponibles para reducir costes. Esta estrategia suele resultar contraproducente. Los aditivos baratos rara vez son puros. A menudo requieren dosis mucho más altas para lograr el efecto deseado. Esto anula cualquier ahorro de costos inicial.
Además, la harina de madera de mala calidad introduce graves riesgos mecánicos. La madera de baja calidad suele contener grandes cantidades de arena y sílice. Estos materiales altamente abrasivos actúan como papel de lija dentro del extrusor. Destruirán los tornillos de acero estándar en cuestión de meses. Si utiliza madera barata, deberá invertir mucho en tornillos y barriles bimetálicos. Esto aumenta el gasto de capital inicial en la máquina.
Los mercados globales imponen regulaciones estrictas sobre los materiales de construcción. Debe alinear su selección de materiales con los estándares de cumplimiento regionales.
Si se dirige a los mercados europeos o norteamericanos, se enfrenta a estrictas prohibiciones químicas. Sus formulaciones deben evitar por completo los estabilizadores de metales pesados. Los estabilizadores a base de plomo son baratos y muy eficaces, pero son ilegales en muchas regiones. Debes optar por alternativas ecológicas de Calcio-Zinc.
El cambio a Calcio-Zinc introduce nuevos desafíos operativos. Estos estabilizadores verdes tienen una ventana de procesamiento mucho más estrecha. Se degradan más rápido si las temperaturas fluctúan. Por lo tanto, su uso requiere controles de temperatura de la máquina muy precisos. Debe actualizar los sensores de calentamiento y enfriamiento de su extrusora para mantener el cumplimiento sin sacrificar la calidad del producto.
El éxito en la fabricación de puertas de WPC depende de una división 50/50 entre la química del material y la capacidad de la máquina. No se pueden compensar los materiales deficientes con una máquina cara. Asimismo, las buenas formulaciones fallarán en extrusoras incorrectas. El uso de una base de PVC, harina de madera perfectamente seca y aditivos espumantes precisos son los insumos innegociables para las puertas interiores.
Antes de comprometerse con un proveedor de máquinas, debe exigir una prueba de material. Envíe la formulación deseada al fabricante. Alternativamente, solicite utilizar su mezcla estándar. Realice una prueba física en su equipo. Debe verificar las tasas de rendimiento, verificar la densidad de la espuma y observar la estabilidad del procesamiento continuo. Continúe solo cuando la máquina demuestre que puede manejar su receta química exacta sin problemas.
R: No, se desaconseja mucho. El PE y el PP son estándar para terrazas exteriores, pero no forman espuma con tanta eficacia como el PVC. Esto hace que las puertas resultantes sean demasiado pesadas. También son muy difíciles de pintar, pegar o laminar. Las puertas interiores requieren la rigidez y las propiedades superficiales específicas que sólo proporciona el PVC.
R: Si bien las formulaciones suelen ser patentadas, existe una base estándar. Se compone aproximadamente de un 50-60 % de resina de PVC, un 15-25 % de harina de madera y un 10-15 % de carbonato de calcio (CaCO3). El 5-10% restante se compone de agentes espumantes, estabilizadores térmicos y lubricantes esenciales.
R: La línea de extrusión en sí no mezcla las materias primas. Debe invertir en una unidad auxiliar de mezcla caliente/fría de alta velocidad (Heiz-Kühl-Mischer). Esta máquina mezcla homogéneamente el PVC, la harina de madera y los aditivos químicos antes de introducirlos en la extrusora.
R: La humedad superior al 2% se vaporizará bajo el intenso calor y presión del cilindro del extrusor. Este vapor satura el sistema de desgasificación al vacío. Provoca sopladuras en el perfil de la puerta y reduce la resistencia estructural. La expansión del vapor también puede dañar potencialmente la boquilla de extrusión debido a peligrosos picos de presión.


